
WISSENSWERTES · MATERIALIEN & LASERTECHNIK
Welcher Laser eignet sich für Holz, Metall oder einen beschichteten Becher? Warum sind 20 Watt nicht gleich 20 Watt? Und was bringt MOPA wirklich? Dieser Ratgeber erklärt die Technik, ordnet typische Werbeversprechen ein und hilft Ihnen, das passende Verfahren für Ihr Projekt zu finden.
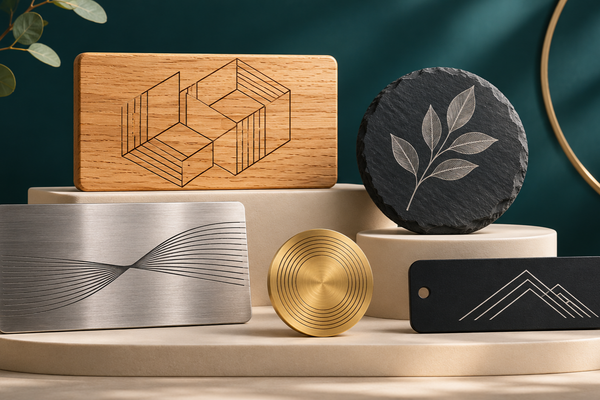
Was wir hier vergleichen: übliche blaue Dioden-Gravierlaser um 450–455 nm und gepulste Faser-Beschriftungslaser um 1064 nm. Industrielle Hochleistungs-Diodenlaser und Faserlaser zum Blechschneiden gehören zu anderen Geräteklassen. Aussagen über einen kleinen Gravierlaser lassen sich nicht auf diese Anlagen übertragen.
Diodenlaser vs. Faserlaser: der direkte Vergleich
Die Tabelle beschreibt typische Stärken der genannten Geräteklassen. Sie ersetzt keine Materialprobe: Legierung, Farbe, Beschichtung, Optik und Gerätekonfiguration können das Ergebnis verändern.
| Merkmal | Blauer Diodenlaser | Gepulster Faserlaser | MOPA-Faserlaser |
|---|---|---|---|
| Typische Wellenlänge | Etwa 450–455 nm, sichtbares Blau | Etwa 1064 nm, nahes Infrarot | Etwa 1064 nm, nahes Infrarot |
| Besondere Stärke | Holz, dekorative Motive, geeignete dunkle Oberflächen | Metallkennzeichnung und Materialabtrag | Zusätzliche Prozesskontrolle für Kontrast und Oberflächenwirkung |
| Pulssteuerung | Häufig Leistungsmodulation; nicht mit Nanosekundenpulsen gleichzusetzen | Pulsparameter abhängig von der Quelle; oft stärker gekoppelt | Pulsdauer in einem gerätespezifischen Bereich einstellbar |
| Blankes Metall vertieft gravieren | Für übliche Desktopgeräte keine verlässliche Hauptanwendung | Typische Anwendung bei geeignetem Metall | Ebenfalls möglich; MOPA bedeutet nicht automatisch mehr Abtrag |
| Holz gravieren | Häufig gut geeignet | Üblicherweise nicht die erste Wahl | Üblicherweise nicht die erste Wahl |
| Klares Acryl direkt bearbeiten | Schlechte Aufnahme des blauen Lichts | Keine allgemeine Standardlösung | Keine allgemeine Standardlösung |
| Stärke bei Serien | Abhängig von Mechanik und Aufgabe | Häufig schnelle Galvo-Markierung | Häufig schnelle Galvo-Markierung mit mehr Einstellmöglichkeiten |
| Wichtigste Grenze | Material- und farbabhängige Wirkung; begrenzte Metallbearbeitung | Kein Universalwerkzeug für Holz, Glas und jeden Kunststoff | Mehr Parameter, mehr Abstimmungsaufwand; Materialgrenzen bleiben |
Auf dem Smartphone lässt sich die Tabelle seitlich verschieben.
Wie funktionieren Diodenlaser und Faserlaser?
Diodenlaser: Licht aus einem Halbleiter
Eine Laserdiode wandelt elektrische Energie in Laserlicht um. Bei den hier betrachteten Geräten ist dieses Licht blau. Optiken bündeln es zu einem kleinen Brennfleck. Das Werkstück muss genügend Licht aufnehmen, damit sich seine Oberfläche verändert oder Material abgetragen wird.
Das erklärt, warum zwei optisch ähnliche Kunststoffe verschieden reagieren können: Pigmente und Zusatzstoffe beeinflussen die Lichtaufnahme. Auch eine transparente Fläche kann für die betreffende Wellenlänge weitgehend durchlässig sein.
Faserlaser: Verstärkung in einer aktiven Faser
Beim üblichen Ytterbium-Faserlaser wird Licht in einer entsprechend dotierten Glasfaser verstärkt. Pumpdioden liefern die Anregungsenergie. Der Bearbeitungsstrahl eines typischen Beschriftungslasers liegt bei rund 1064 nm und ist für das Auge unsichtbar.
Auch ein Faserlaser enthält also Dioden. Mit „Diodenlaser vs. Faserlaser“ ist in diesem Ratgeber die Art der Bearbeitungsquelle gemeint, nicht die Frage, ob irgendwo im Gerät eine Diode eingebaut ist.
Warum die Wellenlänge allein trotzdem nicht genügt
Laserlicht kann absorbiert, reflektiert oder durchgelassen werden. Nur der aufgenommene Anteil steht für die Bearbeitung zur Verfügung. Wie groß dieser Anteil ist, hängt unter anderem von Werkstoff, Oberfläche und Wellenlänge ab. Daraus folgt keine einfache Regel wie „Infrarot ist für jedes Metall grundsätzlich besser als Blau“. Die tatsächlich nutzbare Wirkung ergibt sich zusammen mit Leistung, Pulsform und Fokus.
Wichtig beim Gerätevergleich: Ein „1064-nm-IR-Modul“ ist nicht allein wegen seiner Wellenlänge ein Faserlaser. Auch andere Laserbauarten können in diesem Bereich arbeiten. Prüfen Sie die Quellenart und die technischen Daten.
Watt, Pulsdauer, Fokus: die technischen Daten verständlich erklärt
Optische Leistung ist nicht die elektrische Leistungsaufnahme
Für einen sinnvollen Vergleich benötigen Sie die optische Ausgangsleistung. Eine große Zahl auf Netzteil oder Maschinengehäuse kann den Stromverbrauch des Systems bezeichnen. Sie sagt dann nicht, wie viel Laserleistung am Ausgang bereitsteht. Auch Zubehör wie Absaugung und Steuerung verbraucht Energie.
Warum 20 Watt nicht gleich 20 Watt wirken
Die mittlere Leistung beschreibt Energie pro Zeit. Ein gepulster Laser verteilt diese Energie auf kurze Einzelpulse. Während eines Pulses kann seine Leistung deutlich höher sein als der zeitliche Durchschnitt. Deshalb können zwei Quellen mit gleicher mittlerer Leistung völlig unterschiedliche Bearbeitungsergebnisse liefern.
Angenommen: 20 W mittlere Leistung, 100.000 Pulse pro Sekunde und 100 ns Pulsdauer.
Pulsenergie: 20 J/s ÷ 100.000/s = 0,0002 J = 0,2 mJ
Leistung während eines idealisierten rechteckigen Pulses: 0,0002 J ÷ 0,0000001 s = 2.000 W
Die Quelle bleibt im zeitlichen Mittel ein 20-W-Laser. Die 2.000 W sind eine vereinfachte Pulsleistung, keine dauerhaft verfügbare Leistung. Reale Pulsformen und zulässige Parameterkombinationen hängen vom Gerät ab. Das Beispiel ist keine Einstellempfehlung.
- Frequenz · kHz
- Wie viele Pulse pro Sekunde auftreten. Bei gleichbleibender mittlerer Leistung verteilt eine höhere Frequenz die Energie auf mehr, entsprechend energieärmere Pulse. Die Quelle kann ihre Nennleistung jedoch nicht zwingend bei jeder Frequenz abgeben.
- Pulsdauer · ns
- Wie lange ein Puls dauert. Eine Nanosekunde ist ein Milliardstel einer Sekunde. Eine veränderte Pulsdauer beeinflusst die Energieabgabe und die Wechselwirkung mit dem Werkstoff.
- Fokus und Spotgröße
- Der Spot ist der Lichtfleck auf dem Werkstück. Wird dieselbe Energie auf eine kleinere Fläche konzentriert, steigt die Energiedichte. Eine falsche Fokuslage kann feine Linien verbreitern und die Wirkung abschwächen.
- Geschwindigkeit, Linienabstand und Durchgänge
- Diese Einstellungen bestimmen mit, wie lange und wie dicht eine Fläche bearbeitet wird. Zu viele dicht überlappende Bahnen können zusätzliche Wärme einbringen. Mehr Durchgänge sind kein Ersatz für ein geeignetes Verfahren.
Warum eine hohe DPI-Zahl keine feinere Gravur garantiert
DPI beschreibt die Dichte der angelegten Bildpunkte, nicht automatisch die Auflösung im Material. Spotgröße, Mechanik, Pulsüberlappung, Motivvorbereitung und Oberfläche begrenzen das tatsächlich erkennbare Detail. Ein Foto mit unklaren Schatten wird durch eine größere DPI-Zahl nicht plötzlich zu einer guten Gravurvorlage.
Galvo und Portal: Bewegung ist nicht gleich Laserquelle
Bei einem Galvo-System lenken bewegliche Spiegel den Strahl. Bei einem Portal fährt typischerweise ein Bearbeitungskopf über das Werkstück. Viele Faser-Beschriftungslaser nutzen Galvo-Technik; es gibt aber auch andere Quellen mit Galvo-Scanner. Die Bauweise ist deshalb kein sicherer Beleg für den Lasertyp. Eine beworbene Scangeschwindigkeit ist außerdem nicht gleichbedeutend mit der Stückzeit inklusive Einlegen, Ausrichten, Prüfen und Entnehmen.
Markieren, Gravieren, Beschichtung abtragen oder Schneiden?
Im Alltag heißt vieles „Lasergravur“. Technisch lohnt sich eine genauere Unterscheidung, denn sie entscheidet über Optik, Haptik und Eignung.
Gravieren
Material wird entfernt; eine Vertiefung entsteht. Für eine größere Tiefe sind oft mehrere Bearbeitungsschritte nötig. Eine sichtbare Linie kann dennoch sehr flach sein – „dauerhaft“ und „tief“ bedeuten nicht dasselbe.
Anlassmarkieren
Bei geeigneten Metallen wie Stahl oder Titan verändert kontrollierte Erwärmung die Oberfläche beziehungsweise ihre Oxidschicht. So entsteht Kontrast ohne die Vertiefung einer klassischen Gravur. Aluminium lässt sich nicht einfach nach demselben Anlassprinzip behandeln.
Beschichtung abtragen
Eine Lack- oder andere geeignete Deckschicht wird gezielt entfernt; der Untergrund wird sichtbar. Das helle Logo auf einem dunklen Becher kann so entstehen, ohne dass das Metall tief graviert wurde.
Schneiden
Das Werkstück wird durchtrennt. Dafür zählen Material, Dicke, Leistung, Optik und der gesamte Prozess. Ein Laser, der Metall beschriften kann, ist damit noch kein wirtschaftlicher Blechschneider.
Für eine Anfrage hilft eine Ergebnisbeschreibung: „Ein helles Logo auf der schwarzen Oberfläche“ ist oft genauer als „eine starke Gravur“. Bei technischen Teilen sollten Sie zusätzlich sagen, ob eine Vertiefung erlaubt ist und welche Lesbarkeit oder Belastbarkeit gefordert wird.
Welcher Laser eignet sich für welches Material?
| Material / Aufgabe | Blauer Diodenlaser | Faserlaser / MOPA | Worauf es ankommt |
|---|---|---|---|
| Holz und Bambus | Häufig sinnvoll für Motive und Schrift | Meist nicht die passende Standardwahl | Maserung, Holzart, Harz, Leim und vorhandene Oberflächenbehandlung |
| Schiefer | Häufig kontrastreiche helle Motive möglich | Je nach Material und Prozess ebenfalls markierbar | Unebene Natursteinoberfläche und gewünschte Detailtiefe |
| Geeignetes Leder | Bearbeitung abhängig von Zusammensetzung möglich | Keine pauschale Empfehlung | Gerbung, Beschichtung und Inhaltsstoffe vorab klären |
| Blanker Edelstahl | Markierungen unter geeigneten Bedingungen möglich; nicht mit tiefer Metallgravur verwechseln | Typisches Einsatzgebiet für Markierung und Gravur | Legierung, Oberfläche, Kontrast, Tiefe und spätere Beanspruchung |
| Blankes Aluminium oder Messing | Für eine reproduzierbare vertiefte Gravur meist nicht die richtige Wahl | Typisches Einsatzgebiet bei passendem Prozess | Andere Reaktion als bei lackiertem oder eloxiertem Material |
| Eloxiertes Aluminium | Je nach Eloxal und Färbung markierbar | Gut geeignete Kennzeichnungsaufgabe; MOPA bietet zusätzliche Optionen | Schichttyp und Farbe bestimmen den erreichbaren Kontrast |
| Lackierter / beschichteter Becher | Geeignete Deckschichten können abgetragen werden | Geeignete Deckschichten können ebenfalls abgetragen werden | Beschichtung, Form und Untergrund prüfen |
| Kunststoffe | Stark werkstoff- und farbabhängig | Viele geeignete Kunststoffe markierbar | Exakte Sorte, Additive und Emissionen; „Kunststoff“ allein genügt nicht |
| Transparentes Acryl | Direkte Bearbeitung problematisch | Keine universelle Lösung | Für Acryl ist CO₂ häufig das passendere Verfahren |
| Klares Glas | Keine unkomplizierte direkte Standardanwendung | 1064-nm-Marker ebenfalls keine allgemeine Glaslösung | Glasart, Geometrie und geeignetes alternatives Verfahren prüfen |
Die Oberfläche kann wichtiger sein als der Produktname
„Aluminium gravieren“ kann blankes, eloxiertes, lackiertes oder pulverbeschichtetes Aluminium meinen. Das sind unterschiedliche Aufgaben. Ebenso kann ein Becher aus Edelstahl eine zusätzliche Beschichtung besitzen. Ein Foto hilft beim Verständnis; die Werkstoffangabe bleibt trotzdem wichtig.
Kunststoff ist keine einheitliche Materialgruppe
Bei geeigneten Kunststoffen kann Kontrast beispielsweise durch Aufschäumen, einen Farbumschlag oder eine gezielte Veränderung der Oberfläche entstehen. Additive können die Markierbarkeit verbessern. Gleiche Grundpolymere in verschiedenen Farben oder Rezepturen müssen daher nicht gleich reagieren. Auch eine optisch gute Markierung beweist noch nicht, dass das Material sicher oder für den vorgesehenen Einsatz geeignet ist.
MOPA vs. normaler Faserlaser: Was bringt die zusätzliche Kontrolle?
MOPA bedeutet „Master Oscillator Power Amplifier“. Vereinfacht erzeugt ein Oszillator das Signal, das anschließend verstärkt wird. Bei entsprechend ausgelegten MOPA-Beschriftungslasern lässt sich die Pulsdauer in einem vorgegebenen Bereich verändern. MOPA ist hier also eine Bauweise des Faserlasers, keine dritte Materialwelt neben Dioden- und Faserlaser.
Die zusätzliche Freiheit kann helfen, Wärmeeintrag und Oberflächenwirkung aufeinander abzustimmen. Interessant ist das etwa für kontrastreiche Kunststoffmarkierungen, bestimmte dunkle Kennzeichnungen auf eloxiertem Aluminium oder Farbanlässe auf geeignetem Edelstahl.
Die Vorteile
- Mehr Möglichkeiten, Pulsdauer und Prozesswirkung auf die Aufgabe abzustimmen.
- Zusätzlicher Spielraum bei empfindlichen Oberflächen und anspruchsvollem Kontrast.
- Bestimmte optische Effekte werden besser steuerbar.
Die Grenzen
- Mehr Einstellungen bedeuten auch mehr Abstimmung und Prüfaufwand.
- MOPA macht ungeeignete Werkstoffe nicht automatisch geeignet.
- Nicht jede Gravur wird schneller, tiefer oder besser als mit einem anderen passenden Faserlaser.
Sind farbige Gravuren auf Metall echte Druckfarben?
Bei entsprechenden Anlassverfahren entstehen Farben durch die veränderte Oberfläche beziehungsweise dünne Oxidschichten, nicht durch aufgetragene CMYK-Druckfarben. Legierung, Finish, Sauberkeit und Prozessbedingungen beeinflussen den Farbeindruck. Auch Betrachtungswinkel und Beleuchtung können eine Rolle spielen. Ein Wunsch nach einem exakt definierten Firmenfarbton sollte deshalb nicht mit einer pauschalen Farbgravur-Zusage beantwortet werden.
Ebenso wenig beweist eine schöne dunkle Markierung automatisch eine unveränderte Korrosionsbeständigkeit. Für anspruchsvolle Anwendungen müssen Beständigkeit und Eignung am vorgesehenen Material und unter den tatsächlichen Einsatzbedingungen geprüft werden.
Laserparameter im Detail: Zusammenhänge statt Universalrezepte
Die folgenden Begriffe begegnen Ihnen beispielsweise in LightBurn und vergleichbarer Lasersoftware. Verfügbarkeit, Bezeichnung und Wertebereiche hängen von Quelle, Steuerung und Softwareversion ab. Rechenbeispiele erklären Zusammenhänge; sie sind keine fertigen Bearbeitungsparameter.
kHz: Pulsfrequenz und räumlicher Pulsabstand
1 kHz bedeutet 1.000 Pulse pro Sekunde. 50 kHz sind also 50.000 Pulse pro Sekunde. Bei konstanter mittlerer Leistung sinkt die Energie pro Puls, wenn sich dieselbe Energie auf mehr Pulse verteilt. In der Praxis begrenzen Quellen ihre Pulsenergie und Leistung abhängig vom Betriebsbereich. Deshalb muss die Leistungskurve der konkreten Quelle berücksichtigt werden.
Die Frequenz bestimmt gemeinsam mit der Geschwindigkeit auch den Abstand der Pulse entlang einer Bahn:
Pulsabstand = Geschwindigkeit ÷ Frequenz
1.000 mm/s ÷ 50.000/s = 0,02 mm = 20 µm.
Bei einem angenommenen wirksamen Spotdurchmesser von 50 µm ergibt sich eine geometrische Überlappung von etwa 60 % entlang der Bahn. Das ist ein vereinfachtes Modell; es beschreibt weder automatisch die Wärmeeinwirkung noch die tatsächliche Gravurbreite.
Praktische Folge: Wird nur die Geschwindigkeit geändert, verändern sich auch Pulsabstand und Überlappung. Wird nur die Frequenz geändert, können sich gleichzeitig Pulsenergie und Überlappung ändern. Eine andere Oberflächenwirkung lässt sich deshalb selten mit einem einzigen Schlagwort wie „mehr kHz = dunkler“ erklären.
ns: Pulsdauer und Spitzenleistung
Die Pulsdauer beschreibt die zeitliche Länge eines einzelnen Pulses. 100 ns entsprechen 0,0000001 Sekunden. Bei gleicher Pulsenergie führt eine kürzere Dauer zu einer höheren Leistung innerhalb des Pulses. Ob die Quelle bei einer geänderten Pulsdauer dieselbe Energie abgibt, ist allerdings eine gesonderte Frage.
Kurze Pulse können einen anderen Abtrag und eine andere thermische Wirkung erzeugen als lange Pulse. Daraus folgt keine allgemeine Regel „kurz ist immer kalt“: Wiederholrate, Bahnüberlappung, Materialreaktion und insgesamt eingebrachte Energie bleiben entscheidend. MOPA bedeutet hier vor allem zusätzliche Einstellmöglichkeiten.
Leistung in Prozent: ein Steuerwert mit Grenzen
50 % in einer Software sind kein belastbarer Nachweis für exakt die halbe optische Nennleistung am Werkstück. Quelle, Steuerung und Betriebsbereich bestimmen die Umsetzung. Beim Übertragen einer Parameterliste müssen deshalb mindestens Laserquelle, Nennleistung, Optik und Einheiten bekannt sein. Ein Prozentwert allein reicht nicht.
Geschwindigkeit: mm/s und mm/min unterscheiden
1.000 mm/min entsprechen rund 16,7 mm/s. Die Verwechslung mit 1.000 mm/s erzeugt einen Faktor 60. Langsameres Fahren erhöht bei sonst gleichen Bedingungen die Energie pro Bahnlänge. Bei einer flächigen Gravur kommt der Abstand der Bahnen hinzu.
Idealisierte Energie je Fläche = mittlere Leistung ÷ (Geschwindigkeit × Linienintervall)
20 W ÷ (1.000 mm/s × 0,05 mm) = 0,4 J/mm² je Durchgang.
Das Modell gilt für eine vollständig gefüllte Fläche mit kontinuierlicher mittlerer Energieabgabe. Dithering, Leerfahrten, Randbereiche und reale Quellenregelung verändern die tatsächliche Verteilung. Gleiche rechnerische Flächenenergie garantiert keine gleiche Oberfläche.
Linienintervall, Hatch-Abstand, LPI und DPI
Das Linienintervall ist der Abstand benachbarter Scanbahnen. Ein kleinerer Abstand bedeutet mehr Bahnen pro Fläche. Die Begriffe Hatch-Abstand und Line Interval beschreiben häufig denselben geometrischen Zusammenhang. LPI bezeichnet Linien pro Zoll; bei vielen Bildmodi wird eine gekoppelte Auflösung als DPI angezeigt.
| Linienintervall | Linien pro Zoll: 25,4 ÷ Intervall in mm |
|---|---|
| 0,20 mm | 127 |
| 0,10 mm | 254 |
| 0,08 mm | 317,5 |
| 0,05 mm | 508 |
| 0,025 mm | 1.016 |
Halbieren Sie den Abstand, verdoppelt sich bei gleicher Fläche näherungsweise die gesamte Scanlänge. Das verlängert die Bearbeitung und erhöht bei sonst gleichen Bedingungen die Energie je Fläche. Ein immer kleineres Intervall kann Details zusetzen, ohne die tatsächlich erzielbare Auflösung zu steigern. Für eine gleichmäßige Bildgravur ist ein Abstand sinnvoll, der zur wirksamen Linienbreite passt. Beim gezielten Metallabtrag kann eine andere Überlappung erforderlich sein.
Gravurwinkel: Richtung der Füllbahnen
Mit Gravurwinkel, Scan Angle oder Hatch Angle ist gewöhnlich die Richtung der Fülllinien in der Motivebene gemeint. 0° und 90° stehen typischerweise für horizontale beziehungsweise vertikale Bahnen. Die genaue Orientierung hängt vom Koordinatensystem ab. Gemeint ist dabei nicht, dass der Laserstrahl schräg auf das Werkstück gekippt wird.
Ein Winkelwechsel verändert das sichtbare Linienbild, die Reihenfolge des Wärmeeintrags und die Länge einzelner Bahnen. Materialstruktur und Motivgeometrie können ebenfalls eine Rolle spielen. Ein pauschal bester Winkel existiert nicht. Bei manchen DSP-Steuerungen sind Scanwinkel in 90°-Schritten besonders sinnvoll, weil andere Winkel anders verarbeitet werden.
Kreuzschraffur und Winkelinkrement
Kreuzschraffur ergänzt eine weitere Füllung in anderer Richtung; in LightBurn Cross-Hatch üblicherweise um 90° gedreht. Das kann das Füllbild verändern, bringt aber auch zusätzliche Bearbeitung und Energie ein. Beim Vergleich mit einer einfachen Füllung müssen Sie die Anzahl der tatsächlichen Durchläufe mitzählen.
Ein Winkelinkrement dreht die Scanrichtung zwischen aufeinanderfolgenden Durchgängen. Bei Start 0° und Inkrement 30° ergeben sich beispielsweise 0°, 30°, 60° und 90°. Auto-Rotate kann je nach Funktion dagegen den Startwinkel zwischen erneut gestarteten Aufträgen verändern. Beides ist etwas anderes als eine Bilddrehung.
Durchgänge, Fokus und Z-Schritte
Mehrere Durchgänge ermöglichen einen schrittweisen Abtrag. Die Wirkung muss nicht linear sein: Nach dem ersten Durchgang sind Oberfläche, Temperatur und möglicherweise Fokuslage verändert. Eine doppelte Durchgangszahl garantiert deshalb keine doppelte Tiefe.
Ein Z-Offset verschiebt die Fokuslage; ein Z-Schritt pro Durchgang kann sie während eines Schichtabtrags nachführen. Richtung und Bezug unterscheiden sich zwischen Anlagen. Fokusabstand und Kollisionsgrenzen müssen zur Maschine passen. Für eine saubere Parameterbewertung sollte die Fokuslage zunächst reproduzierbar eingestellt sein.
Spotgröße, Energiedichte und Optik
Die nominale Energiedichte eines Pulses ergibt sich vereinfacht aus Pulsenergie geteilt durch bestrahlte Fläche. Bei gleichem Energieinhalt steigt sie, wenn der Spot kleiner wird. Ein realer Laserstrahl besitzt aber ein räumliches Intensitätsprofil; die vereinfachte Rechnung ersetzt keine Strahlcharakterisierung. Auch eine andere Linse kann Fokusabstand, Spot und erreichbare Detailgröße verändern. Eine Parameterliste gehört deshalb immer zur verwendeten Optik.
Bidirektionales Scannen und Versatzkorrektur
Beim bidirektionalen Scannen wird in beiden Fahrtrichtungen graviert. Das spart Rückfahrzeit, kann aber bei nicht abgestimmtem System einen Versatz zwischen Hin- und Rückzeilen sichtbar machen. Doppelte Konturen oder ein kammartiges Bild können auf solch einen Versatz hinweisen. Ein unidirektionaler Test hilft, diesen Einfluss einzugrenzen. Die passende Korrektur hängt von Maschine und Geschwindigkeit ab.
Overscanning und Galvo-Verzögerungen
Portalmaschinen müssen an den Zeilenenden abbremsen und wenden. Overscanning schafft zusätzlichen Weg außerhalb des Motivs, auf dem der Laser ausgeschaltet bleibt, damit die eigentliche Gravur mit gleichmäßiger Geschwindigkeit erfolgt. Bei Galvo-Systemen werden Übergänge stattdessen über passende Timing-Einstellungen abgestimmt.
| Galvo-Einstellung | Bedeutung und typische Fehlerbilder |
|---|---|
| Laser On TC | Abstimmung des Einschaltens am Bahnanfang. Unpassende Werte können Lücken oder überbetonte Startpunkte erzeugen. |
| Laser Off TC | Abstimmung des Ausschaltens am Bahnende. Unpassende Werte können fehlende Enden oder überbrannte Endpunkte erzeugen. |
| End TC | Verzögerung am Ende einer Markierbewegung, damit Bewegung und Schaltverhalten zusammenpassen. |
| Polygon TC | Abstimmung an Richtungswechseln. Zu kurze oder lange Zeiten können Ecken abrunden beziehungsweise überbetonen. |
| Jump Speed / Jump Delay | Geschwindigkeit und Beruhigungszeit bei Sprüngen zwischen Markierungen. Zu aggressive Sprünge können unruhige Linienanfänge begünstigen. |
Diese Zeiten werden häufig in µs angegeben: Eine Mikrosekunde entspricht 1.000 ns. Timing-Werte sind keine Ersatzregel für Gravurleistung. Herstellereinstellungen sichern und Änderungen gezielt an geeigneten Testkonturen beurteilen.
Wobble, Konturen und Reinigungsläufe
Wobble überlagert einer Kontur kleine Kreisbewegungen. Größe und Schrittweite beeinflussen die verbreiterte Bearbeitungsbahn und die lokale Verweildauer. Das verändert die Aufgabe gegenüber einer einfachen Linie. Ein zusätzlicher Konturlauf kann eine gefüllte Form begrenzen, kann bei unpassender Abstimmung aber auch einen auffälligen Rand hinterlassen.
Ein separat abgestimmter Reinigungslauf kann nach dem Abtrag die Oberfläche nachbearbeiten. Dafür wird nicht automatisch dieselbe Parametrierung wie für den Hauptabtrag verwendet. Ob dies das Finish verbessert, muss am Material geprüft werden. Ein Reinigungslauf ist ebenso wenig ein allgemeiner Nachweis für Korrosionsbeständigkeit.
Fotogravur: Stucki, Jarvis, Graustufen und die richtige Bildaufbereitung
Ein Foto enthält viele Helligkeitsstufen. Der Laser und das Material können diese nicht automatisch wie ein Bildschirm darstellen. Für eine überzeugende Gravur müssen Bildaufbereitung, Punktverteilung, tatsächliche Punktgröße und Materialkontrast zusammenpassen.
Dithering: Helligkeit durch verteilte Punkte
Ein Schwarz-Weiß-Raster kann Grautöne durch die räumliche Verteilung heller und dunkler Punkte nachbilden. Eine dünn mit dunklen Punkten besetzte Fläche wirkt aus normaler Entfernung heller als eine dicht besetzte. Der einzelne Rasterpunkt ist dabei grundsätzlich an oder aus. Das ist ein anderer Ansatz als die kontinuierliche Veränderung der Laserleistung im Graustufenmodus.
Fehlerdiffusionsverfahren berücksichtigen bei der Entscheidung für einen Punkt auch den bereits entstandenen Helligkeitsfehler. Dieser wird mit festgelegten Gewichten an noch nicht bearbeitete Nachbarpixel weitergegeben. Unterschiedliche Gewichte erzeugen unterschiedliche Punktstrukturen.
Stucki vs. Jarvis: Was unterscheidet die Verfahren?
Beide sind Fehlerdiffusionsverfahren mit einer Verteilung über eine größere Nachbarschaft. Beim üblichen Jarvis-Judice-Ninke-Filter werden Gewichte mit der Summe 48 verwendet, bei Stucki mit der Summe 42. Die Gewichtsverteilung unterscheidet sich. Es handelt sich also nicht um zwei Laserarten oder unterschiedliche Laserleistungen, sondern um unterschiedliche Entscheidungen bei der Rasterberechnung.
LightBurn führt beide als geeignete Optionen für Fotos und weiche Tonwertübergänge. Jarvis ist dort besonders für solche Verläufe vorgesehen; Stucki bietet eine etwas andere Struktur. Die Qualität auf dem Bildschirm ist nur ein Teil der Beurteilung: Wenn reale Laserpunkte zusammenlaufen, verschwinden auch bei einem rechnerisch guten Raster die feinen Zwischenräume.
Für einen fairen Vergleich: dasselbe Bild, dieselbe Endgröße, dasselbe Intervall, dieselbe Leistung und Geschwindigkeit sowie dasselbe Material verwenden. Danach Augenpartien, Haare, glatte Hautflächen und dunkle Schatten getrennt beurteilen. Erst anschließend weitere Bildparameter verändern.
Weitere Bildmodi im Vergleich
| Modus | Prinzip | Wofür prüfen? |
|---|---|---|
| Threshold / Schwellenwert | Ein Helligkeitsgrenzwert entscheidet zwischen Schwarz und Weiß. | Bereits zweifarbige Vorlagen; für normale Fotos gehen viele Tonwerte verloren. |
| Ordered | Regelmäßiges Raster mit ortsabhängigen Schwellenwerten. | Gleichmäßige Flächen, bewusst sichtbare Raster und Vergleichstests. |
| Dither / Fehlerdiffusion | Verteilt den Quantisierungsfehler auf folgende Pixel. | Fotos und weiche Verläufe; die konkrete Variante hängt von der Software ab. |
| Atkinson | Eine andere Fehlerverteilung, bei der nicht der gesamte Fehler weitergereicht wird. | Ein klarer, grafischer Eindruck; feine Extremtonwerte im Test kontrollieren. |
| Newsprint / Halftone | Regelmäßige Rasterzellen beziehungsweise sichtbare Druckrasterwirkung. | Dekorative Rasterbilder; Zellgröße und Rasterwinkel mitbeurteilen. |
| Sketch | Betont erkannte Helligkeitskanten. | Zeichnungen und bestimmte Konturmotive; keine automatische originalgetreue Fotowiedergabe. |
| Grayscale / Graustufen | Helligkeiten steuern eine veränderliche Leistung zwischen den festgelegten Grenzen. | Materialien mit nutzbarer Tonwertreaktion; auch unterschiedlicher Abtrag kann entstehen. |
Graustufen sind nicht automatisch besser als Dithering
Ein Werkstoff kann ab einer bestimmten Energie sehr abrupt reagieren: zunächst kaum sichtbar, dann plötzlich dunkel oder abgetragen. Dann werden viele rechnerische Leistungsabstufungen nicht als entsprechend feine Helligkeitsstufen sichtbar. Dithering kann in solchen Fällen eine kontrollierbarere Tonwertwirkung ermöglichen. Andererseits kann eine geeignete Kombination aus Quelle und Material auch auf Leistungsmodulation gut reagieren.
Helligkeit, Kontrast und Gamma
Helligkeit verschiebt das Bild insgesamt. Kontrast vergrößert oder verkleinert Helligkeitsunterschiede. Gamma beeinflusst vor allem die Mitteltöne. Die Richtung einer Gamma-Zahl ist nicht zwischen allen Programmen identisch: In LightBurn beschreibt das dokumentierte Bildwerkzeug kleinere Werte als Aufhellung der Mitteltöne. Deshalb immer die Vorschau der verwendeten Software beurteilen.
Ein häufiger Fehler ist zu viel Kontrast: Schatten werden vollständig schwarz, helle Hautpartien vollständig weiß. Im späteren Raster fehlen dann Informationen, die sich mit Laserparametern nicht zurückholen lassen. Bewerten Sie das Bild deshalb schon vor dem Rasterverfahren in der gewünschten Endgröße.
Schärfung, Enhance Radius und Enhance Amount
Eine Schärfung verstärkt lokale Unterschiede an Kanten. Radius und Stärke beeinflussen, wie breit und intensiv diese Betonung ausfällt. Das kann kleine Details klarer erscheinen lassen; zu viel erzeugt helle Säume, Rauschen und künstliche Konturen. Unscharfe Bildinformationen werden durch Schärfung nicht originalgetreu wiederhergestellt.
Negativbild und reine Vorschau-Invertierung
Auf hellem Holz wird die bearbeitete Stelle häufig dunkler; auf dunklem Schiefer kann sie heller werden. Bei hell markierenden Materialien kann eine Invertierung der tatsächlichen Ausgabe erforderlich sein, damit ein Foto die richtige Helligkeitsverteilung erhält. Eine reine Einstellung wie „Invert Display“ verändert in LightBurn dagegen nur die Vorschau. Vorschau und tatsächliches Negativbild dürfen nicht verwechselt werden.
Dot Width Correction: wenn Punkte zu lang werden
Der Laserpunkt besitzt eine reale Ausdehnung. Wird er während einer Bewegung eingeschaltet, kann die resultierende Markierung länger sein als der rechnerische Punkt. Eine passende Punktbreitenkorrektur verkürzt die Ausgabe und kann zugelaufene Zwischenräume reduzieren. Der geeignete Wert muss zu Intervall, Material und tatsächlicher Markierung passen; ein pauschaler Korrekturwert ist dafür ungeeignet.
Externe Rasterung und Pass-Through
Wurde ein Bild bereits extern auf das endgültige Schwarz-Weiß-Raster vorbereitet, kann erneutes Skalieren oder Rastern die Punktstruktur verändern. Eine passende Durchreichfunktion kann dies vermeiden. Die Rasterdatei muss dabei zur vorgesehenen Größe und Auflösung passen. Vergrößern Sie ein fertig gerastertes Bild nicht beliebig und erwarten Sie dieselbe Punktwirkung.
Foto oder Tiefenkarte?
Bei einer normalen Fotogravur steht der Helligkeitswert für die Bildwirkung. Bei einer eigens vorbereiteten Tiefenkarte steht er für die gewünschte Bearbeitungstiefe beziehungsweise Schichtzuordnung. Ein gewöhnliches Porträt ist deshalb keine zuverlässige Reliefdatei: Eine dunkle Augenbraue soll im Foto dunkel wirken, muss aber im Relief nicht tiefer liegen als die Wange.
Ein nachvollziehbarer Ablauf für Fototests
- Ein scharfes Ausgangsbild mit brauchbarem Licht und passenden Nutzungsrechten wählen.
- Endgröße und Bildausschnitt festlegen; störenden Hintergrund gegebenenfalls reduzieren.
- Fokus, Leistung, Geschwindigkeit und geeignetes Intervall am Material prüfen.
- Dasselbe Motiv mit Stucki und Jarvis vergleichen; alle übrigen Größen gleich halten.
- Mitteltöne, Schatten und Spitzlichter gezielt korrigieren; nur eine Änderung pro Vergleich.
- Ggf. Punktbreitenkorrektur und Scanversatz prüfen; die beste Kombination dokumentieren.
- Das Ergebnis unter dem später üblichen Licht und Betrachtungsabstand beurteilen.
Parameter systematisch testen und Fehler eingrenzen
Ein Materialtest ist besonders aussagekräftig, wenn er eine klare Frage beantwortet. Eine riesige Matrix mit vielen gleichzeitig geänderten Einstellungen kann zwar verschiedene Oberflächen zeigen, erklärt aber die Ursache eines Unterschieds schlecht.
- Ausgangslage festhalten: Quelle, Optik, Fokus, Werkstoff, Charge, Oberfläche, Software und Einheiten.
- Erste Kombination eingrenzen: innerhalb der Herstellergrenzen beispielsweise Leistung und Geschwindigkeit vergleichen.
- Gezielt vertiefen: bei gepulsten Quellen Frequenz und gegebenenfalls Pulsdauer prüfen, die restlichen Einstellungen dokumentiert konstant halten.
- Flächenbild abstimmen: Intervall, Winkel und Durchgänge passend zur gewünschten Struktur bewerten.
- Motiv separat prüfen: eine Vollfläche, kleine Schrift und ein Foto stellen unterschiedliche Anforderungen.
- Ergebnis bewerten: Kontrast, Kanten, Oberfläche und erforderliche Lesbarkeit; bei Bedarf zusätzlich Beständigkeit und Tiefe.
| Fehlerbild | Mögliche Ursachen | Sinnvoller nächster Vergleich |
|---|---|---|
| Sichtbare Streifen | Unpassendes Intervall, Fokus oder Linienüberlappung | Intervalltest bei gleicher Leistung und Geschwindigkeit |
| Foto wirkt zugelaufen | Zu große Punkte, zu viel Energie, zu dichte Rasterung oder verlorene Tonwerte | Tonwertvorschau und getrennte Tests für Intervall, Energie und Punktkorrektur |
| Doppelte Konturen | Scanversatz, Mechanik oder Ausrichtung | Bidirektionalen und unidirektionalen Scan vergleichen |
| Dunkle Ränder, hellere Mitte | Ungleichmäßige Geschwindigkeit oder unpassende Übergangszeiten | Bei Portalmaschinen Overscanning, bei Galvos Timing prüfen |
| Unruhiger Linienanfang | Jump-Bewegung oder Einschaltabstimmung | Geeignete Testkonturen mit abgestimmten Sprüngen vergleichen |
| Materialprobe gut, Serie schwankt | Fokus, Positionierung, Temperatur, Verschmutzung oder Materialcharge | Aufspannung und wiederkehrende Ausgangsbedingungen kontrollieren |
Ein hilfreicher Datensatz enthält neben den Zahlen ein Foto unter vergleichbarem Licht sowie eine Beschreibung der Wirkung. So entsteht eine Materialbibliothek mit nachvollziehbaren Ergebnissen. Der beste Datensatz für blanken Edelstahl ist dennoch keine verlässliche Vorlage für einen beschichteten Becher.
Sechs Anwendungsbeispiele: vom Geschenk bis zur Serienkennzeichnung
1. Ein Motiv auf einem Holzbrett
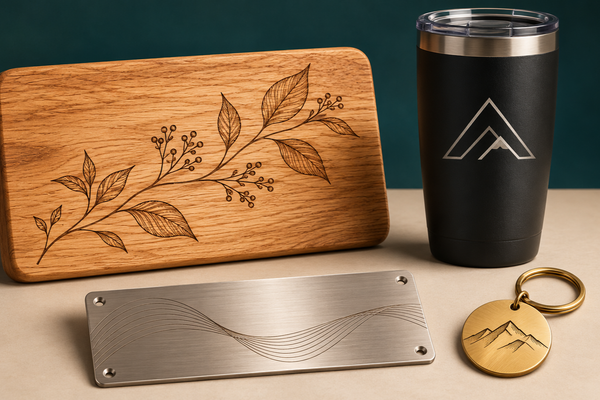
Ziel: ein gut erkennbares, dekoratives Motiv. Ein Diodenlaser kommt bei geeignetem Holz häufig infrage. Maserung und dunkle Stellen beeinflussen das Bild. Klare Linien und ausreichend große Schrift können besser funktionieren als ein überladenes Foto.
Vorab klären: Holzart, Behandlung und gewünschte Position. Bei Kontakt mit Lebensmitteln müssen Material und spätere Nutzung berücksichtigt werden.
2. Ein Logo auf einem schwarzen Thermobecher
Ziel: ein helles Logo durch Freilegen des Untergrunds. Hier ist häufig der gezielte Abtrag der Beschichtung gemeint. Je nach Beschichtung kommen unterschiedliche Quellen infrage.
Vorab klären: Modell, Oberfläche und Umfang des Motivs. Eine umlaufende Gestaltung erfordert eine andere Ausrichtung als ein kleines Logo auf einer Seite.
3. Eine Kennzeichnung auf einem Edelstahlteil
Ziel: eine dauerhaft lesbare Nummer oder ein Code. Ein gepulster Faserlaser ist eine typische Wahl. Ob Anlassmarkierung oder Materialabtrag sinnvoll ist, hängt von Oberfläche und Anforderungen ab.
Vorab klären: Legierung, Reinigungsmittel, Abrieb und zulässige Veränderung der Oberfläche. Für Codes zählt die Lesbarkeit, nicht nur die dekorative Wirkung.
4. Ein Schild aus eloxiertem Aluminium
Ziel: klarer Kontrast für Text oder Logo. Die Eloxalschicht und ihre Farbe prägen das Ergebnis. Ein MOPA-Faserlaser bietet zusätzliche Möglichkeiten, ist aber keine Garantie für jeden gewünschten Farbkontrast.
Vorab klären: Muster des tatsächlichen Materials und Einsatzort. Eine Bildschirmvorschau kann die Materialreaktion nicht vorwegnehmen.
5. Ein persönlicher Messinganhänger
Ziel: eine feine Gravur direkt im Metall. Ein Faserlaser kommt dafür typischerweise infrage. Sehr kleine Details sollten auf Größe und Oberfläche abgestimmt werden.
Vorab klären: massives Messing oder nur eine messingfarbene Beschichtung? Tiefe, sichtbarer Kontrast und anschließende Oberflächenbehandlung sind unterschiedliche Wünsche.
6. Ein Logo auf einem Kunststoffgehäuse
Ziel: lesbare Kennzeichnung ohne unerwünschte Verformung. Die exakte Kunststoffrezeptur entscheidet. Geeignete Faser-, MOPA- oder andere Laserquellen können je nach Werkstoff sinnvoll sein.
Vorab klären: Materialdaten, Additive, Wandstärke und Funktion. Ein Teststück aus derselben Charge ist wertvoller als ein ähnlich aussehendes Fremdmuster.
Welcher Laser ist besser für Ihr Vorhaben?
- Material eindeutig bestimmen. Werkstoff, Legierung, Beschichtung und vorhandene Veredelung nennen. Bei unbekannten Kunststoffen zuerst die Zusammensetzung klären.
- Das Ergebnis beschreiben. Soll die Markierung hell, dunkel, fühlbar vertieft, möglichst glatt oder maschinenlesbar sein?
- Die Nutzung berücksichtigen. Dekoration im Innenraum, tägliches Anfassen, Reinigung und industrielle Belastung stellen unterschiedliche Anforderungen.
- Am Originalmaterial prüfen. Bei anspruchsvollen Aufträgen eine geeignete Probe und klare Freigabekriterien vereinbaren.
Eigene Maschine kaufen oder gravieren lassen?
Wer regelmäßig dieselben geeigneten Materialien bearbeitet, kann eine eigene Maschine gezielt nach dieser Aufgabe auswählen. Für einzelne Geschenke, wechselnde Werkstoffe oder besondere Anforderungen kann die Beauftragung eines Dienstleisters sinnvoll sein. Dann müssen Sie nicht mehrere Quellen, Vorrichtungen und Schutzmaßnahmen für seltene Aufgaben vorhalten.
Vergleichen Sie beim Kauf das Gesamtsystem: Einhausung, Absaugung, Optik, Software, Wartung, Ersatzteile, Schulung und die Zeit für Materialtests gehören ebenso zur Rechnung wie die Laserquelle. Ein günstiger Gerätepreis allein sagt wenig über die Kosten eines zuverlässig guten Ergebnisses.
Wovon hängt der Preis einer Gravur ab?
Für eine Kalkulation zählen unter anderem Datenaufbereitung, Einrichtung und Positionierung, Motivfläche, gewünschter Abtrag, Stückzahl und notwendige Prüfungen. Ein kleines, tief graviertes Motiv kann aufwendiger sein als ein größeres oberflächliches Logo. Bei Serien kann sich die Einrichtung auf mehrere Teile verteilen. Eine pauschale Preisregel nur nach Wattzahl oder Motivbreite wäre deshalb irreführend.
Typische Fehler – und wie Sie bessere Ergebnisse erreichen
- „Das Bild hat viele Pixel, also wird die Gravur perfekt.“
- Ein gutes Ausgangsbild braucht erkennbare Details und geeignete Kontraste. Für Logos sind saubere Vektordaten häufig hilfreich. Für Fotos müssen Tonwerte und Raster zum Material passen. Ein Screenshot eines Logos ist meist die schlechtere Ausgangsbasis.
- „Die Einstellung aus dem Internet passt auch bei mir.“
- Gleiche Prozentwerte können auf zwei Quellen unterschiedliche Leistung bedeuten. Optik, Fokus, Softwareeinheiten und Werkstoffcharge kommen hinzu. Übernehmen Sie Zahlen nicht als Ergebnisgarantie.
- „Mehr Leistung macht die Schrift klarer.“
- Zu viel Energie kann Konturen verbreitern, Beschichtungen ungleichmäßig abtragen oder Material beschädigen. Das Ziel ist eine passende Kombination der Parameter, nicht deren jeweiliger Maximalwert.
- „Ein QR-Code sieht richtig aus, also funktioniert er.“
- Bei einer technischen Kennzeichnung sind ausreichend große Module, Kontrast und freie Randbereiche wichtig. Prüfen Sie den fertigen Code mit dem vorgesehenen Lesegerät. Für eine spezifizierte industrielle Codequalität reicht ein einzelner Smartphone-Scan nicht als Nachweis.
- „Jede dunkle Metallmarkierung ist kratzfest und spülmaschinenfest.“
- Beständigkeit hängt von Material, Verfahren und Beanspruchung ab. Eine solche Eigenschaft sollte für das konkrete Produkt geprüft werden, statt sie aus dem bloßen Aussehen abzuleiten.
Sicherheit gehört zur Materialwahl
Laserbearbeitung ist mehr als die Wahl passender Leistungswerte. Direkte und reflektierte Strahlung können gefährlich sein; der Bearbeitungsstrahl eines 1064-nm-Lasers ist unsichtbar. Geeignete Einhausung, Verriegelungen und Schutzmaßnahmen müssen zur Anlage passen. Eine beliebige Schutzbrille ersetzt kein geeignetes Schutzkonzept.
Auch Rauch und Partikel benötigen eine zum Prozess passende Erfassung und Filterung. Unbekannte Kunststoffe und Beschichtungen werden nicht auf Verdacht bearbeitet. PVC sowie weitere halogenhaltige Materialien sind typische Beispiele problematischer Werkstoffe. Auch bei Leder, Verbundmaterialien oder lackierten Gegenständen muss die Zusammensetzung geklärt werden.
Bei brennbaren Materialien ist zudem das Brandrisiko zu berücksichtigen. Dieser Ratgeber erklärt die Verfahrenswahl; er ersetzt weder die Betriebsanleitung noch eine fachgerechte Gefährdungsbeurteilung.
Häufige Fragen zu Diodenlaser, Faserlaser und MOPA
Kann ein Diodenlaser Metall gravieren?
Bestimmte Markierungen auf geeigneten Metallen oder Beschichtungen sind möglich. Daraus folgt nicht, dass ein üblicher blauer Desktop-Diodenlaser blankes Metall zuverlässig tief graviert. Fragen Sie bei Beispielen immer nach dem tatsächlichen Material, einer möglichen Beschichtung und dem Verfahren.
Ist ein Faserlaser grundsätzlich besser?
Nein. Für eine Metallkennzeichnung kann er sehr passend sein; für ein Holzmotiv ist häufig eine andere Quelle sinnvoller. „Besser“ lässt sich erst zusammen mit Material, gewünschter Optik, Stückzahl und Anforderungen beantworten.
Ist jeder Faserlaser ein MOPA-Laser?
Nein. MOPA beschreibt eine bestimmte Architektur. Bei den hier verglichenen Markiersystemen ermöglicht sie zusätzliche Kontrolle über die Pulsdauer. Welche Bereiche tatsächlich einstellbar sind, steht im Datenblatt des konkreten Geräts.
Was ist der Unterschied zwischen 450 und 1064 nm?
Beide Angaben beschreiben die Wellenlänge. Rund 450 nm ist sichtbares blaues Licht, 1064 nm liegt im unsichtbaren nahen Infrarot. Materialien nehmen diese Wellenlängen unterschiedlich auf. Die Angabe allein sagt noch nichts über Gravurtiefe oder vollständige Materialeignung aus.
Kann ein MOPA-Laser jedes Metall farbig gravieren?
Nein. Farbige Anlassmarkierungen sind material- und prozessabhängig. Bestimmte Edelstähle und Titan kommen dafür infrage; andere Metalle reagieren anders. Ein beliebiger Farbton oder eine druckähnliche Farbwiedergabe ist damit nicht allgemein zugesichert.
Kann ein Faser-Beschriftungslaser Metall schneiden?
Spezielle dünne Werkstücke können mit geeigneten Systemen durch Abtrag getrennt werden. Das macht einen Beschriftungslaser nicht zum Ersatz für eine dafür ausgelegte industrielle Schneidanlage. Materialdicke, Qualität und Wirtschaftlichkeit müssen gesondert betrachtet werden.
Warum funktioniert transparentes Acryl schlecht mit blauem Laserlicht?
Es lässt einen großen Teil des sichtbaren Lichts passieren, statt ausreichend Energie aufzunehmen. Zusätzliche Hilfsschichten verändern die Aufgabe und sind keine allgemeine Lösung für saubere transparente Zuschnitte. Für Acryl wird häufig ein CO₂-Laser eingesetzt.
Was hält länger: Lasergravur oder Anlassmarkierung?
Das hängt von der Beanspruchung ab. Eine Vertiefung und eine kontrastreiche Oberflächenmarkierung haben unterschiedliche Eigenschaften. Abrieb, Reinigung, Temperatur und Korrosion müssen zur Anwendung passen; aus dem Verfahrensnamen allein folgt keine universelle Haltbarkeitsrangfolge.
Wie fein kann man Schrift oder ein Foto gravieren?
Eine pauschale Mindestgröße wäre ohne Material und Motiv nicht seriös. Entscheidend sind unter anderem Schriftart, Strichstärke, Oberfläche und Verfahren. Senden Sie das Motiv in der gewünschten Endgröße; dann lässt sich die Machbarkeit gezielt beurteilen.
Kann ich eigene Gegenstände gravieren lassen?
Sie können uns eigene Gegenstände zur Prüfung anfragen. Bitte senden Sie vorher Fotos, Materialangaben, Abmessungen und den Gestaltungswunsch. Besonders bei beschichteten, wertvollen oder unersetzbaren Einzelstücken klären wir die Machbarkeit vor einer Bearbeitung. Hinweise finden Sie auch in unserem Ratgeber zu eigenen Gegenständen.
Muss ich für eine Anfrage schon den richtigen Laser kennen?
Nein. Beschreiben Sie das gewünschte Ergebnis und den Gegenstand. Die Verfahrenswahl leiten wir aus Material, Motiv und Anforderungen ab. Bei Gau-Werbetechnik arbeiten wir mit unterschiedlichen Lasertechniken, darunter Dioden- und MOPA-Faserlaser.
VOM WISSEN ZUM PASSENDEN ERGEBNIS
Was möchten Sie gravieren oder kennzeichnen lassen?
Ob persönliches Einzelstück, Firmenlogo oder technische Kennzeichnung: Gau-Werbetechnik ist Ihr Ansprechpartner für individuelle Anfragen aus ganz Deutschland. Unser Standort ist Frechen. Wir setzen verschiedene Lasertechniken ein und prüfen, welches Verfahren zu Ihrem Gegenstand passt.
Diese Angaben helfen uns bei Ihrer Anfrage
- Gegenstand: Fotos, Werkstoff und bekannte Beschichtung.
- Motiv: Text, Logo oder Bild; möglichst die Originaldatei.
- Position und Größe: gewünschte Stelle sowie Maße des Motivs und Gegenstands.
- Menge und Verwendung: Einzelstück oder Serie, dekorativ oder technisch, erwartete Beanspruchung.
- Termin: gewünschter Zeitpunkt, falls er feststeht.
Sie müssen nicht erst selbst entscheiden, ob Diode, Faser oder MOPA richtig ist. Mit diesen Informationen können wir das Vorhaben sinnvoll beurteilen und offene Fragen gezielt klären.
Das Online-Sortiment wächst nach und nach. Im Laden finden Sie eine größere Auswahl; weitere Materialien, Produkte und eigene Gegenstände können Sie individuell anfragen. Für Unternehmen: Lasergravur und technische Kennzeichnung.